Détection des fuites par spectrométrie de masse à l'hélium pour les boîtiers automobiles en aluminium moulé sous pression : résoudre le défi de la détection des microfuites
Oct 08, 2026
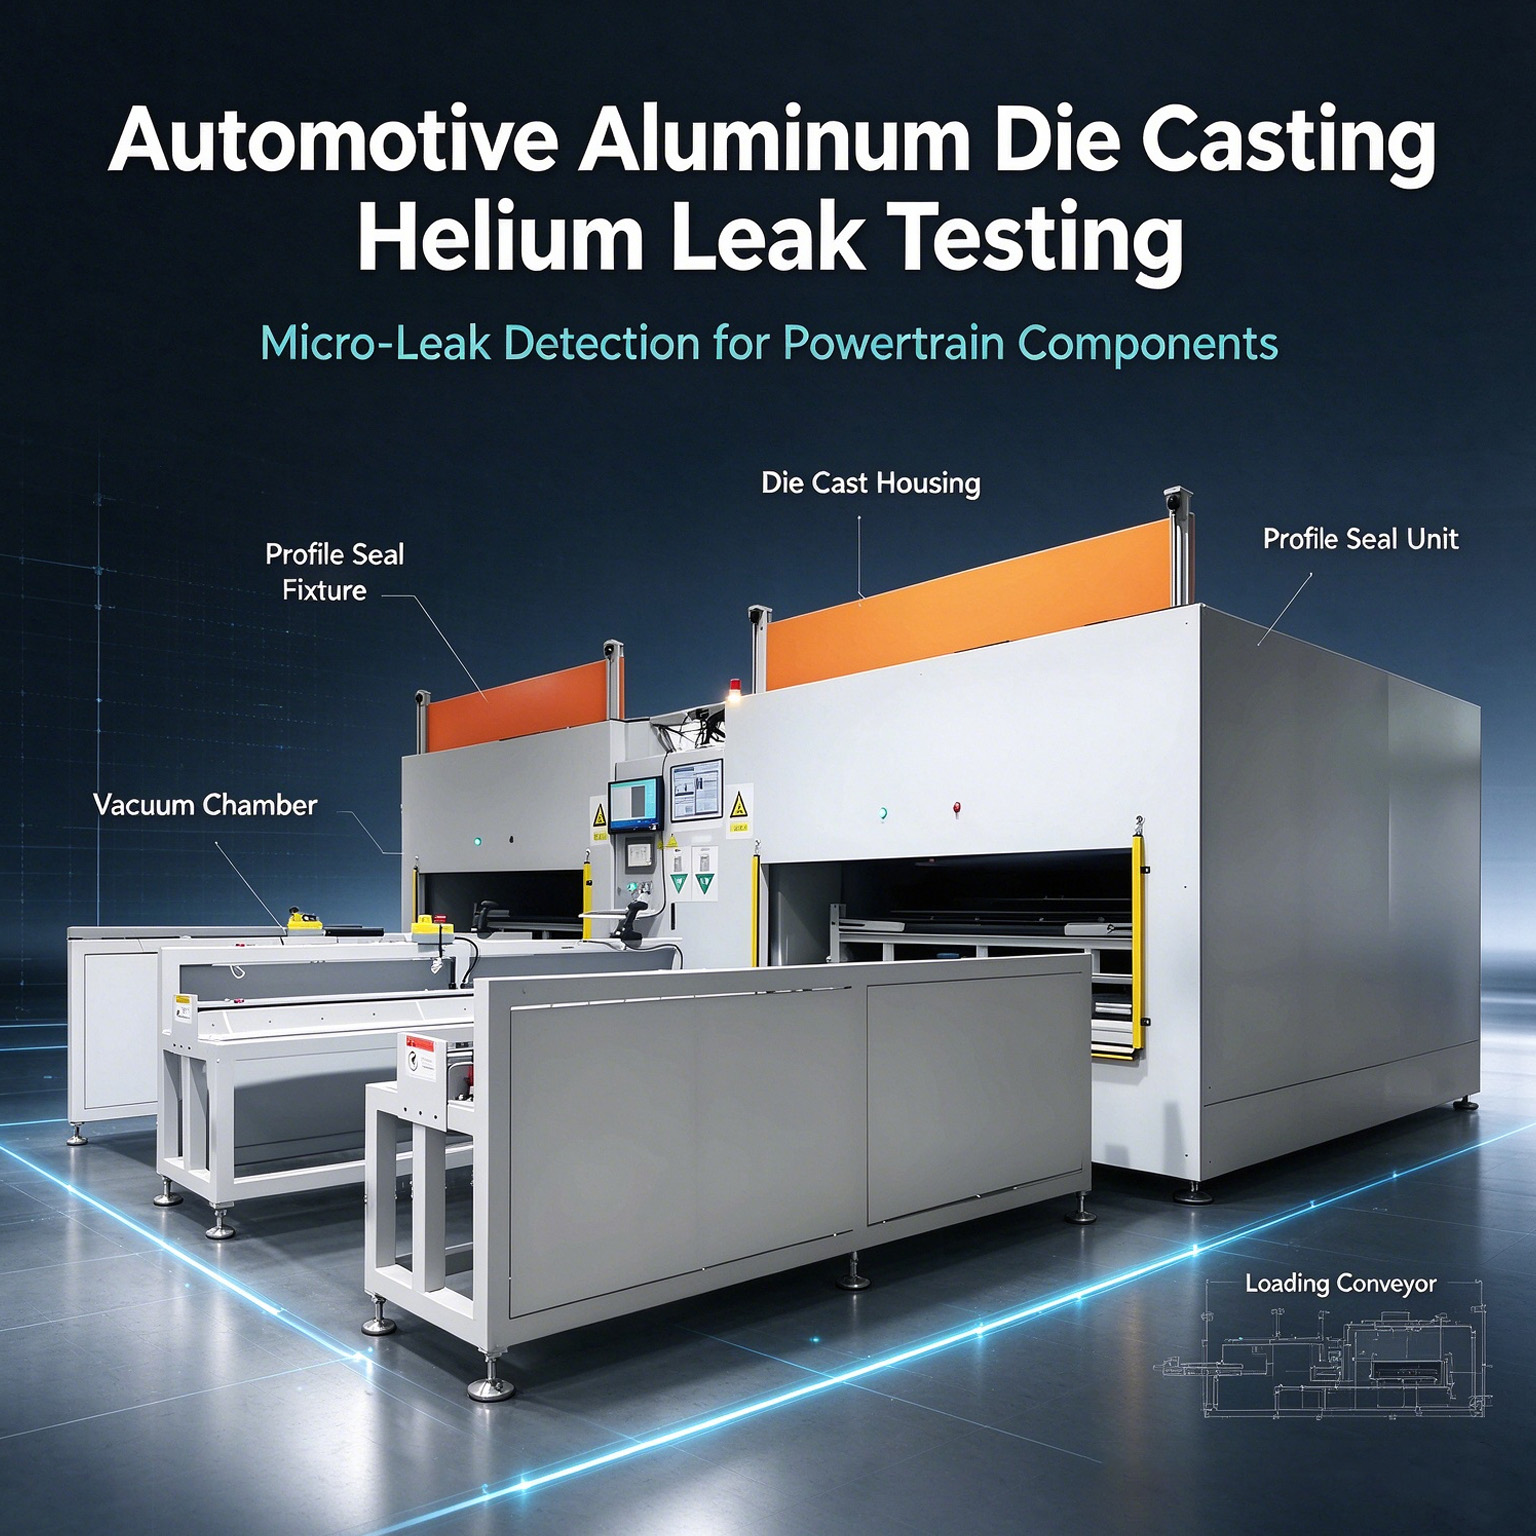
Les composants automobiles en aluminium moulé sous pression, tels que les blocs-moteurs, les carters de transmission et les boîtiers de moteurs électriques, figurent parmi les pièces les plus difficiles à tester en matière d'étanchéité. Les micro-cavités, les piqûres et la porosité des cordons de soudure, inhérentes au procédé de moulage sous pression, sont souvent à l'origine de micro-fuites de l'ordre du micron. Les méthodes traditionnelles de mesure de la chute de pression manquent de précision pour les détecter, ce qui entraîne des fuites non détectées et des défaillances après-vente dues à des fuites d'huile ou de liquide de refroidissement.Grâce à son extrême sensibilité, la détection de fuites par spectrométrie de masse à l'hélium est devenue une technologie essentielle pour le contrôle final des pièces moulées sous pression de l'automobile. S'appuyant sur l'expérience pratique de HCTE en matière de détection de fuites dans les carters en aluminium de l'automobile, cet article détaille les principaux aspects techniques et les méthodes d'optimisation du contrôle à l'hélium de ces composants.Trois principaux points faibles de l'industrie en matière de détection des fuites dans les boîtiers en aluminium moulé sous pressionFormes complexes et interfaces multiples : les boîtiers présentent des structures complexes avec de nombreux points d’étanchéité (trous de montage, trous de process et passages d’huile), ce qui rend difficile l’obtention d’une étanchéité à l’aide d’outillage universel.Adsorption d'hélium sur les parois internes : La structure poreuse et lâche des parois internes de la pièce moulée sous pression adsorbe l'hélium pendant les tests et le libère lentement par la suite, ce qui peut entraîner des lectures « faussement positives » pour la pièce suivante.Concilier les temps de cycle de production de masse et la précision : les chaînes de production automobile fonctionnent à grande vitesse, tandis que les tests à l’hélium, bien que très précis, sont généralement plus lents ; un équilibre doit être trouvé entre les deux.Solution systématique de HCTE : Un système de détection des fuites d’hélium développé par HCTE pour un équipementier automobile national, comportant de multiples optimisations spécialisées adaptées aux caractéristiques des composants moulés sous pression :Architecture modulaire du système avec composants essentiels importés : le système est divisé en modules fonctionnels indépendants (unités de pompage du vide, unités de détection de fuites et unités de contrôle d’outillage, par exemple), ce qui facilite la maintenance et l’évolutivité. Les composants essentiels utilisent des configurations éprouvées ; des manomètres à vide et des détecteurs de fuites de haute précision, de qualité industrielle, garantissent la précision de la détection et la stabilité à long terme au niveau matériel.Outillage d'étanchéité à profilage et changement d'outillage rapide : pour s'adapter aux géométries complexes, multi-orifices et irrégulières des pièces moulées, le système utilise des têtes d'étanchéité à profilage sur mesure et des mécanismes de serrage flexibles. Ceci garantit une étanchéité fiable sans endommager les surfaces usinées des pièces. Il permet une production multi-modèles avec un temps de changement d'outillage ≤ 10 minutes, répondant ainsi aux exigences de test de la gamme diversifiée de boîtiers du client.Procédure de compensation de la désorption d'hélium pour réduire les faux positifs : Afin de résoudre le problème d'adsorption d'hélium sur les parois internes des pièces moulées, la séquence de test a été optimisée. Cette optimisation comprend l'allongement de la durée de purge à l'azote après test et la mise en œuvre d'une logique d'élimination progressive de l'hélium pour éliminer complètement l'hélium adsorbé. Suite à ces optimisations, le taux de faux rejets de la ligne de production a chuté de 8 % à 0,7 %, réduisant ainsi considérablement les retouches inutiles.Module de positionnement optionnel pour sonde de détection : pour les pièces défectueuses, un système de sonde de détection portable permet de localiser rapidement et précisément les fuites. Ces données sont directement réinjectées dans le processus de moulage sous pression afin d’optimiser les paramètres et de mettre en place un système de contrôle qualité en boucle fermée.Résultats du projet :Le système détecte avec fiabilité les microfuites jusqu'à un seuil de 1 × 10⁻⁸ Pa·m³/s, répondant ainsi pleinement aux exigences d'étanchéité des composants de groupes motopropulseurs automobiles. Depuis son déploiement, l'équipement affiche un taux de stabilité opérationnelle supérieur à 99,5 %, permettant au client de réduire de plus de 90 % les réclamations après-vente liées aux fuites du carter.Conseil: Lors des tests d'étanchéité à l'hélium sur les pièces moulées sous pression, l'outillage et les procédures de purge d'hélium sont tout aussi critiques que l'appareil de test lui-même. Un équipement choisi uniquement pour sa précision, sans tenir compte de sa compatibilité avec le processus, présente souvent des taux de faux rejets élevés et persistants après sa mise en service.